Fazit dieser KI-gestützen Verzugsoptimierung mit M.OPT® warpage
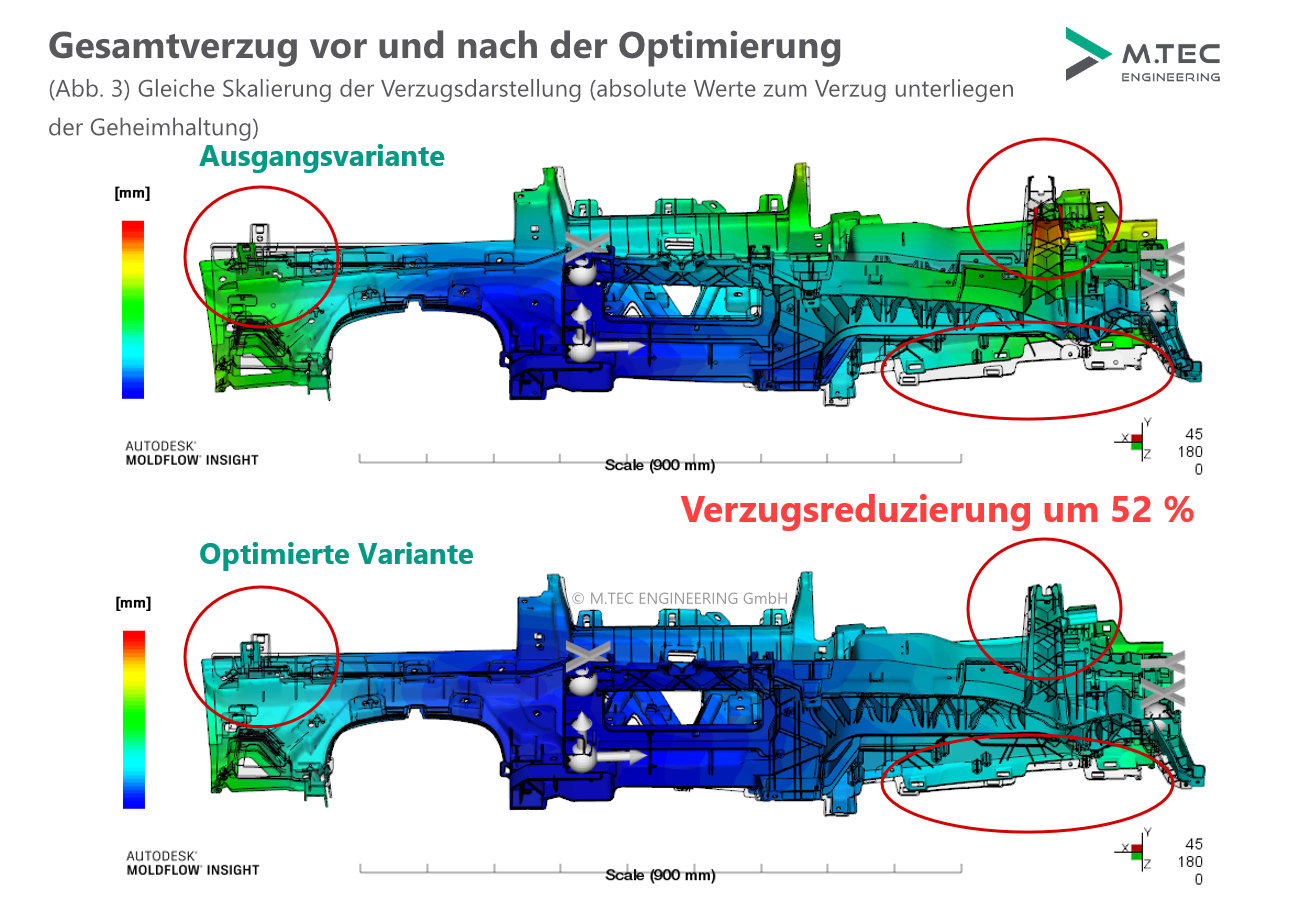 Mit dem Einsatz von M.OPT® warpage zur Verzugsminimierung dieses großformatigen Kunststoffbauteils wurde die volle Einhaltung der verzugsbezogenen Spezifikation sichergestellt. Gerade an den Enden des Bauteils konnte der Verzug deutlich reduziert werden (siehe Abb. 3).
Im Serienanlauf ergaben sich darüber hinaus erhebliche Einsparungen: Werkzeugänderungen entfielen komplett und die Abmusterungszeit war 80% geringer im Vergleich mit dem ursprünglichen angesetzten Zeitplan. Bei der Abmusterung konnten keine besseren Verarbeitungsparameter gefunden werden als diejenigen aus der Optimierung.
Sensitive Parameter als F&E-Zusatznutzen
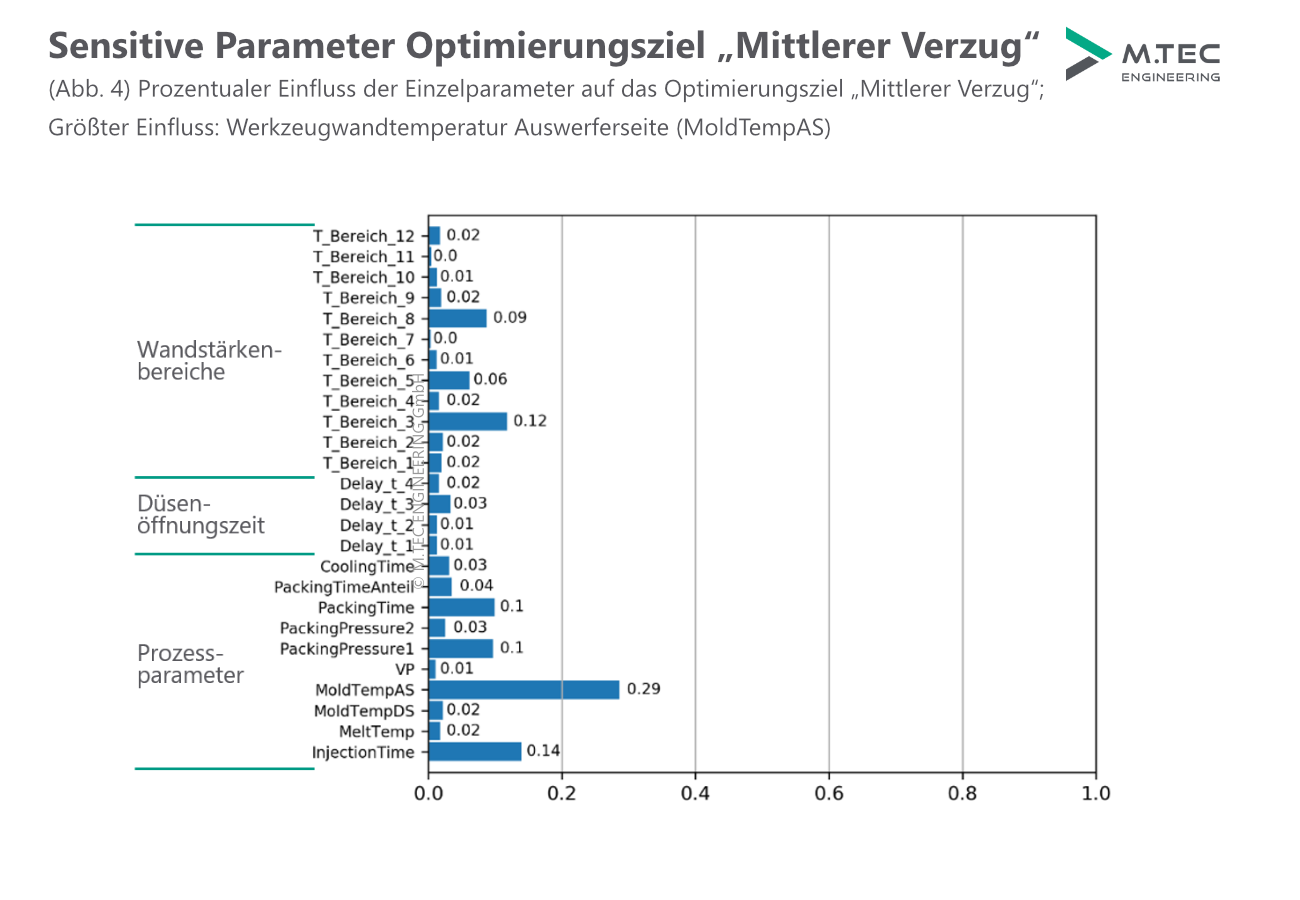 Die KI-basierte Optimierung mit M.OPT® warpage identifizierte zudem die für den Bauteilverzug sensitiven Parameter (Abb. 4). Sensitive Parameter sind diejenigen Parameter, die einen hohen Einfluss auf die Zielgröße haben.
In diesem Projekt hatte den größten Einfluss auf das Optimierungsziel "Mittlerer Verzug" die Werkzeugwandtemperatur auf der Auswerferseite, gefolgt von der Einspritzzeit und der Wandstärke des Teilbereichs 3 (siehe Abb. 2).
Sensitive Parameter mit M.OPT® warpage für jede Zielgröße
Im Allgemeinen hat bei Spritzgussbauteilen das Nachdruckprofil den größten Einfluss auf den Bauteilverzug. Mit der KI-basierten Verzugsoptimierung M.OPT® warpage ist es jedoch möglich ist, die Sensitivitäten in Bezug auf jedes individuelle, spezielle Optimierungsziel zu identifizieren, wie z. B. Bindenähte, Zykluszeitverkürzung, Lufteinschlüsse etc.
Dies ist ein enormer Zusatznutzen, denn damit kann in der Produktion die Parameter-Überwachung gezielt priorisiert werden bzw. deutlich weniger sensitive Parameter benötigen keine strikte Kontrolle mehr.